Saldatura ad arco elettrico sommerso (SAW): cos’è, vantaggi, svantaggi.
Che cos’è la saldatura ad arco sommerso (SAW)
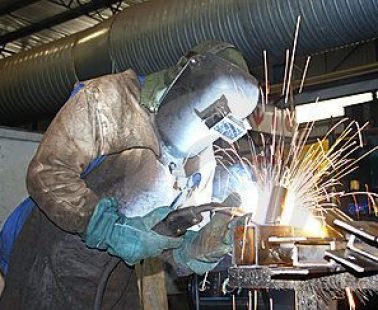
La saldatura ad arco sommerso (Submerged Arc Welding, SAW) è un processo di saldatura ad arco tipicamente impiegato nella carpenteria e nelle lavorazioni industriali pesanti, quando si richiedono giunti molto resistenti, elevata ripetibilità e un ciclo produttivo efficiente. La sua caratteristica distintiva è che l’arco elettrico non lavora a vista: opera sotto uno strato di flussante granulare che ricopre completamente la zona di saldatura.
Il principio di funzionamento
Il processo si basa sull’alimentazione continua di un filo elettrodo (materiale d’apporto) che, avanzando verso il giunto, genera l’arco e fonde sia il filo sia i lembi del materiale base. Contemporaneamente, un sistema di dosaggio distribuisce sopra l’arco un flussante in granuli. Questo strato “sommerge” l’arco e crea un ambiente protetto, limitando l’interazione con l’atmosfera e contribuendo alla stabilità del bagno fuso. Una parte del flussante fonde formando una scoria protettiva; il resto rimane in superficie e, negli impianti industriali, può essere recuperato tramite sistemi di aspirazione e riutilizzo (se conforme alle prescrizioni di qualità).
Perché è così diffusa in ambito industriale
La SAW è apprezzata soprattutto per due motivi: produttività e costanza del risultato. Lavorando con correnti elevate, consente un alto tasso di deposito e quindi tempi di esecuzione contenuti su cordoni lunghi. Inoltre, essendo un processo facilmente automatizzabile, riduce la variabilità legata all’operatore e permette di ottenere cordoni uniformi su lotti ripetitivi. In molte applicazioni la stabilità dell’arco e la protezione offerta dal flussante si traducono in giunti con buone proprietà meccaniche e un profilo del cordone generalmente regolare.
Dove viene impiegata
Il campo d’elezione della saldatura ad arco sommerso è rappresentato da lavorazioni con giunti lineari o facilmente tracciabili, spesso su spessori medio-alti. È comune nella costruzione di serbatoi, tubazioni e componenti cilindrici, nella carpenteria strutturale, nella cantieristica e nelle forniture per il settore energetico. In questi contesti, la possibilità di realizzare passate consistenti e ripetibili rende la SAW competitiva sia sul piano tecnico sia su quello economico.
Attrezzatura e configurazioni tipiche
Un impianto SAW comprende normalmente un generatore di saldatura, un sistema di avanzamento del filo, una testa di saldatura con dosaggio del flussante e un sistema di movimentazione (carrello o portaline) che guida la testa lungo il giunto. In funzione della produttività richiesta, si può lavorare con configurazioni a filo singolo oppure con soluzioni a più fili o più archi (tandem/multi), utilizzate per aumentare ulteriormente il deposito e la velocità su grandi spessori e cordoni estesi.
Il ruolo del flussante
Il flussante è un elemento tecnico determinante e non un semplice materiale “di copertura”. Oltre a proteggere il bagno fuso, influenza la formazione della scoria, la stabilità dell’arco e, in modo rilevante, le proprietà finali del giunto. La combinazione materiale base – filo – flussante incide su composizione chimica del deposito, tenacità, resilienza e comportamento a fatica, soprattutto quando il componente deve rispettare specifiche severe o lavorare in condizioni gravose. Anche la corretta gestione del flussante (stoccaggio, umidità, contaminazioni) è decisiva per prevenire difetti e garantire ripetibilità.
Parametri di processo e qualità del giunto
Come in ogni processo ad arco, la qualità dipende dall’equilibrio tra parametri elettrici e cinematici. Corrente e tensione determinano l’energia disponibile, influenzando penetrazione e geometria del cordone; la velocità di avanzamento e l’alimentazione del filo regolano la quantità di metallo depositato per unità di lunghezza. Da questi fattori discende l’apporto termico, che ha conseguenze dirette su zona termicamente alterata, deformazioni e tensioni residue. In applicazioni strutturali, la gestione dell’apporto termico è parte integrante della progettazione del giunto, perché condiziona non solo l’aspetto del cordone ma anche il comportamento meccanico del componente nel tempo.
Limiti e vincoli applicativi
La SAW non è adatta a qualsiasi contesto. Il fatto che il flusso debba “restare sopra” la zona di saldatura favorisce le posizioni piana e orizzontale; su posizioni difficili, geometrie complesse o spazi ristretti, altre tecniche risultano più flessibili. Inoltre, la SAW esprime il massimo potenziale quando il giunto è ben preparato e ripetibile: tollera meno la variabilità di accoppiamento rispetto a lavorazioni manuali, perché si basa su un set-up industriale e su parametri definiti.
Difetti tipici e prevenzione
I difetti più ricorrenti, quando il processo non è correttamente impostato, includono inclusioni di scoria, mancanza di fusione e porosità. Spesso le cause risiedono nella preparazione dei lembi, nella pulizia tra passate, nella gestione del flussante e nella scelta dei parametri rispetto a geometria e spessore. In contesti qualificati, queste criticità vengono controllate attraverso procedure di saldatura definite e verificate, oltre a controlli in produzione che possono includere ispezioni visive e controlli non distruttivi in funzione della criticità del componente.
Le saldatrici SAW: cosa valutare prima dell’acquisto, fasce prezzo e produttori
Quando si parla di impianti per arco sommerso, più che di una “saldatrice” in senso tradizionale si parla quasi sempre di un sistema composto da sorgente di potenza, unità di avanzamento filo, testa di saldatura e movimentazione (trattore su rotaia, carrello, colonna e braccio, portale), oltre alla gestione e spesso al recupero del flussante. In fase di acquisto, le caratteristiche che incidono davvero su prestazioni, affidabilità e costo di esercizio sono soprattutto la corrente massima e il duty cycle (per SAW si lavora spesso su tagli elevati e continuativi), la disponibilità di AC/DC e la qualità del controllo (utili per ridurre “arc blow”, gestire multi-filo/tandem e stabilizzare il processo), la precisione del wire feeder e la capacità del sistema di mantenere costanti i parametri anche su lunghi cordoni.
Conta molto anche l’architettura meccanica: un semplice trattore SAW è indicato per cordoni lineari e ripetitivi, mentre colonna e braccio o portale diventano la scelta naturale su grandi diametri, virole e produzioni pesanti; allo stesso modo, un buon sistema di flux recovery non è un “optional” marginale perché riduce sprechi, polveri e tempi morti. Sul lato pratico, prima dell’acquisto conviene considerare anche la disponibilità locale di assistenza, ricambi e consumabili (fili e flussanti certificabili), la facilità di integrazione con posizionatori/rotatori e l’eventuale necessità di funzioni di logging e ricette di saldatura per qualità e tracciabilità. Per i produttori, nel segmento industriale ricorrono nomi storici come Lincoln Electric e ESAB, entrambi con linee dedicate a sistemi SAW e automazione. ù
Sul tema prezzi è importante essere realistici: il mercato va da componenti entry-level e forniture “basic” (spesso di provenienza asiatica, con trattori e unità semplici nell’ordine di qualche centinaio o poche migliaia di euro) fino a pacchetti industriali completi nuovi che possono collocarsi in fasce molto più alte (ad esempio pacchetti SubArc con sorgenti ad alta potenza e automazione dedicata nell’ordine di decine di migliaia).
L’usato/refurbished è frequente proprio perché queste macchine hanno lunga vita: in sintesi, la scelta corretta non è “quanto costa una SAW”, ma quale combinazione di potenza, continuità operativa, meccanica di movimentazione e gestione flussante serve per il tipo di giunti e volumi produttivi previsti: è quello che determina sia l’investimento iniziale sia il costo per metro di cordone nel tempo.